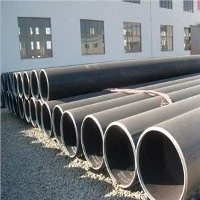
Sudarea conductelor de oțel EFW (Electric Fusion) este un proces critic în industria de fabricație și construcții. În calitate de furnizor de conducte de oțel EFW de încredere, am înțeles importanța producerii de conducte sudate de înaltă calitate, care respectă standardele industriei. În acest blog, voi împărtăși un ghid cuprinzător despre cum să suferiți conductele de oțel EFW.
Înțelegerea conductelor de oțel EFW
Țevile de oțel EFW sunt realizate prin formarea unei benzi de oțel sau placă într -o formă tubulară și apoi sudarea marginilor împreună folosind un curent electric. Aceste conducte sunt utilizate pe scară largă în diferite aplicații, inclusiv petrol și gaze, construcții și inginerie mecanică. Calitatea sudurii afectează în mod direct performanța și durabilitatea conductei.
Pre -preparate de sudare
Inspecție materială
Înainte de a începe procesul de sudare, este esențial să inspectați conductele de oțel EFW. Verificați dacă există defecte de suprafață, cum ar fi zgârieturi, fisuri sau rugină. Țevile ar trebui să îndeplinească, de asemenea, compoziția chimică necesară și proprietățile mecanice. De exemplu, dacă aveți de -a face cuPresiune ridicată și conducte moderate de temperatură EFW, trebuie să aibă caracteristici specifice pentru a rezista la medii de înaltă presiune și moderat de temperatură.
Curățarea suprafețelor conductelor
Curățenia este crucială pentru o sudură de succes. Folosiți o perie de sârmă, o râșniță sau agenți de curățare chimici pentru a îndepărta orice murdărie, grăsime, straturi de oxid sau scară de moară din marginile conductelor care vor fi sudate. Acest lucru asigură un contact electric bun și fuziunea corespunzătoare în timpul sudării.
Pregătirea comună
Proiectarea comună joacă un rol semnificativ în calitatea sudării. Proiectele comune comune pentru conductele de oțel EFW includ îmbinări cu fund, care sunt potrivite pentru majoritatea aplicațiilor. Marginile conductei trebuie teșite conform specificațiilor procedurii de sudare. Un unghi de tei adecvat permite o mai bună penetrare și fuziune a metalului de sudură.
Configurarea echipamentelor de sudură
Selectați echipamentul de sudare corespunzător pe baza materialului de țeavă, grosimea și sudarea. Pentru conductele de oțel EFW, procesele de sudare cele mai utilizate sunt sudare cu arc scufundat (SAW) și sudare cu arc metalic cu gaz (GMAW). Configurați mașina de sudare în conformitate cu instrucțiunile producătorului, inclusiv reglarea curentului de sudare, tensiunii și vitezei de alimentare a sârmei.
Procesul de sudare
Sudarea cu arc scufundat (ferăstrău)
Fermenia este o alegere populară pentru sudarea conductelor de oțel EFW, în special pentru conductele cu pereți groși. În acest proces, se formează un arc electric între un fir de electrod consumabil și suprafețele conductelor, iar arcul este scufundat sub un strat de flux granular. Fluxul protejează sudura de contaminarea atmosferică, oferă un strat de zgură pentru izolarea căldurii și contribuie la aliajarea metalului de sudură.
- Selectarea electrodului: Alegeți firul de electrod cu o compoziție care se potrivește cu metalul de bază al conductei de oțel EFW. De exemplu, la sudareȚeavă de oțel ASTM A671, selectați un electrod care îndeplinește cerințele standard ASTM A671.
- Procedura de sudare: Porniți procesul de sudare prin inițierea arcului și apoi mutarea capului de sudare de -a lungul articulației la o viteză constantă. Mențineți o lungime a arcului și parametrii de sudare adecvați pentru a asigura un arc stabil și o calitate bună a sudurii. Viteza, curentul și tensiunea de sudare trebuie ajustate în funcție de grosimea conductei și proiectarea îmbinării.
Sudarea cu arc metalic cu gaz (GMAW)
GMAW, cunoscut și sub denumirea de sudură MIG (Metal Inert Gas), este potrivit pentru conductele de oțel EFW cu pereți mai subțiri. În acest proces, un electrod cu sârmă solidă continuă este alimentat printr -un pistol de sudare și un gaz de protecție este utilizat pentru a proteja sudura de oxidare.
- Selectarea gazelor de protecție: Alegerea de protecție a gazelor depinde de materialul conductelor. Pentru conductele EFW din oțel carbon, se utilizează în mod obișnuit un amestec de argon și dioxid de carbon.
- Tehnica de sudare: Țineți pistolul de sudare în unghiul și distanța corectă de suprafața conductei. Mutați arma într -o mișcare netedă și constantă de -a lungul articulației. Acordați atenție vitezei de alimentare a sârmei și curentului de sudare pentru a evita penetrarea sub - sau peste -.
Post - Tratament de sudare
Inspecție de sudură
După sudură, efectuați o inspecție minuțioasă a sudurii. Inspecția vizuală poate detecta defecte de suprafață, cum ar fi fisuri, porozitate și lipsa de fuziune. Metodele de testare non -distructive, cum ar fi testarea cu ultrasunete (UT), testarea radiografică (RT) și testarea particulelor magnetice (MT), pot fi utilizate pentru a detecta defecte interne.
Tratament termic
În funcție de materialul și aplicarea conductelor, poate fi necesar un tratament termic pentru ameliorarea tensiunilor reziduale și pentru a îmbunătăți proprietățile mecanice ale sudurii. Procesele comune de tratare termică includ recoacerea, normalizarea și temperarea.


Finisarea suprafeței
Este posibil ca zona sudată să fie necesară pentru a îndepărta orice zgură, stropire sau exces de metal. Folosiți o polizor sau o șablon pentru a obține un finisaj de suprafață neted și uniform.
Controlul calității
Pe parcursul procesului de sudare, ar trebui implementate măsuri stricte de control al calității. Aceasta include următoarele standarde și specificații ale industriei, cum ar fi ASTM, API și ISO. Calibrați în mod regulat echipamentul de sudare pentru a asigura parametrii de sudură precise. Păstrați înregistrări detaliate ale procesului de sudare, inclusiv parametrii de sudare, rezultatele inspecției și datele de tratament termic.
Depanare
Crăpături de sudură
Fisurile pot apărea din diferite motive, cum ar fi viteza mare de sudare, prepararea necorespunzătoare a articulațiilor sau parametrii de sudare incorecte. Pentru a preveni fisurile, reglați viteza de sudare, îmbunătățiți prepararea articulațiilor și asigurați -vă o încălzire corespunzătoare și încălzirea post -post.
Porozitate
Porozitatea este cauzată de prinderea gazului în metalul de sudură. Se poate datora sârmei electrodului contaminat, fluxului de gaz necorespunzător sau umidității ridicate. Verificați curățarea firului electrodului, reglați debitul de gaz de ecranare și asigurați -vă un mediu de sudare uscat.
Lipsa de fuziune
Lipsa de fuziune apare atunci când metalul de sudură nu fuzionează în mod corespunzător cu metalul de bază. Acest lucru poate fi cauzat de un curent de sudare scăzut, unghiul de electrod incorect sau suprafețele conductelor murdare. Măriți curentul de sudare, reglați unghiul electrodului și curățați bine suprafețele conductelor.
În calitate de furnizor de conducte de oțel EFW, m -am angajat să ofer produse de înaltă calitate și să împărtășesc cunoștințe profesionale despre sudarea conductelor de oțel EFW. Dacă sunteți interesat să ne cumpărațiEFW țevi din oțel din aliaj de carbon presiune înaltăSau aveți întrebări cu privire la procesul de sudare, vă rugăm să nu ezitați să ne contactați pentru discuții suplimentare și negocieri de achiziții.
Referințe
- Societatea americană pentru testare și materiale (ASTM) standarde legate de conductele de oțel și sudarea.
- Specificații American Petroleum Institute (API) pentru sudarea conductelor de petrol și gaze.
- Manual de sudură, publicat de American Welding Society.